اینکه چرا یک دستگاه صنعتی که دیروز خوب کار میکرد، امروز ناگهان از کار افتاده است، سؤالی است که نه تنها میلیاردها دلار خسارت به صنایع وارد میکند، بلکه ایمنی و اعتبار یک سازمان را نیز به خطر میاندازد. پایش منظم تجهیزات صنعتی، پاسخ مستقیم به این نگرانی است. این عمل نه یک هزینه اضافی، بلکه یک سرمایهگذاری حیاتی برای تبدیل نگهداری واکنشی (تعمیر پس از خرابی) به نگهداری پیشبینانه (جلوگیری از خرابی قبل از وقوع) است. این فرآیند به ما امکان میدهد تا “نبض” ماشینآلات را بخوانیم، کوچکترین نشانههای استرس مکانیکی یا الکتریکی را قبل از آنکه به یک فاجعه تبدیل شوند، شناسایی کنیم و با برنامهریزی دقیق، عمر مفید داراییها را به حداکثر رسانده و از توقفهای برنامهریزی نشده و پرهزینه جلوگیری کنیم.
تصور کنید که تیم محبوبتان، بدون هیچ آزمایش و معاینه دورهای، ناگهان در مهمترین بازی فصل دچار آسیب دیدگی جدی میشود و مجبور به ترک میدان است. وضعیت تجهیزات صنعتی دقیقاً همینگونه است. بسیاری از ما میدانیم که سلامت بدن نیازمند چکاپهای سالانه است، اما چرا همین منطق را برای میلیونها دلار دارایی مکانیکی و الکترونیکی که ستون فقرات تولید و اقتصاد ما هستند، به کار نمیبندیم؟ نادیده گرفتن علائم حیاتی تجهیزات، مانند این است که چراغ چک خودرو را نادیده بگیرید و منتظر بمانید تا موتور کاملاً بسوزد. این مقاله نه تنها توضیح میدهد که چرا پایش منظم یک ضرورت اخلاقی و اقتصادی است، بلکه به شما ابزارهای علمی و عملی را معرفی میکند که چگونه میتوانید این دانش را در دنیای واقعی به کار بگیرید.
با مطالعه این راهنما، شما نه تنها با چرا پایش منظم تجهیزات صنعتی برای جلوگیری از خرابی ضروری است آشنا میشوید، بلکه یاد میگیرید چگونه با استفاده از چهار روش اصلی پایش وضعیت، یک برنامه نگهداری پیشبینانه موثر طراحی کنید و از توقفهای ناگهانی، پرهزینه و خطرناک جلوگیری نمایید.
تصور کنید دستگاه قلب صنعتتان ناگهان متوقف شود
خرابی تجهیزات در محیطهای صنعتی، فراتر از یک نقص فنی ساده است؛ این اتفاق مجموعهای از واکنشهای زنجیرهای منفی را در پی دارد که از تأخیر در تولید تا آسیبهای زیستمحیطی و حتی جانی را شامل میشود. برای درک عمق این ضرورت، باید ابتدا تفاوت میان دو رویکرد اصلی نگهداری را دریابیم.
نگهداری واکنشی در مقابل نگهداری پیشگیرانه
در گذشته و حتی امروز در برخی صنایع، رویکرد غالب، “نگهداری واکنشی” (Reactive Maintenance) یا “تعمیر تا زمانی که بشکند” (Run-to-Failure) است. این روش ساده به نظر میرسد، اما از نظر استراتژیک فاجعهبار است. در این سناریو، دستگاه کار میکند تا زمانی که خراب شود؛ سپس تیم تعمیرات با عجله برای تعویض قطعه یا تعمیر اساسی فراخوانده میشود.
در مقابل، “نگهداری پیشبینانه” (Predictive Maintenance – PdM) بر اساس پایش وضعیت (Condition Monitoring) بنا شده است. این روش از سنسورها، الگوریتمها و تحلیل دادهها استفاده میکند تا وضعیت سلامت قطعات را در طول زمان اندازهگیری کند. اگر افزایش لرزش یا حرارت غیرعادی مشاهده شود، این به معنای “هشدار” است؛ نه “فاجعه”. این رویکرد به شما امکان میدهد که:
- زمان دقیق خرابی احتمالی را پیشبینی کنید.
- تعمیرات را در زمانهایی برنامهریزی کنید که کمترین تأثیر را بر تولید داشته باشد.
- فقط قطعاتی را جایگزین کنید که واقعاً نیاز به تعویض دارند، نه بر اساس یک برنامه زمانی ثابت.
بر اساس تحقیقات موسسه مکنزی، شرکتهایی که نگهداری پیشبینانه را به درستی پیادهسازی میکنند، میتوانند تا ۴۰ درصد در هزینههای نگهداری صرفهجویی کرده و تا ۵۰ درصد از توقفهای ناگهانی را کاهش دهند.
هزینههای پنهان خرابیهای ناگهانی
وقتی یک پمپ حیاتی در پالایشگاه یا یک فن بزرگ در کارخانه سیمان از کار میافتد، هزینه تعویض بلبرینگ ممکن است تنها چند صد دلار باشد. اما هزینههای واقعی، بسیار عمیقتر و پنهانتر هستند:
- ساعات توقف تولید (Downtime Costs): این بزرگترین هزینه است. هر ساعت توقف میتواند در صنایع بزرگی مانند خودروسازی یا نفت و گاز، میلیونها دلار ضرر ایجاد کند.
- خسارت ثانویه: یک قطعه کوچک که خراب میشود، اغلب به قطعات دیگر فشار آورده و آنها را نیز از بین میبرد. تعویض یک بلبرینگ کوچک به یک تعمیر اساسی موتور منجر میشود.
- هزینه نیروی کار فوری: تیمهای تعمیرات در حالت واکنشی مجبورند شبانهروزی و با دستمزدهای بالاتر کار کنند تا سریعاً خط تولید را برگردانند.
- خطر ایمنی و زیست محیطی: خرابی ناگهانی میتواند منجر به حوادث آتشسوزی، انفجار یا نشت مواد خطرناک شود که فاجعهبار هستند.
- کاهش کیفیت محصول: کارکرد تجهیزات در شرایط نامناسب (مثلاً لرزش بالا) میتواند مستقیماً بر کیفیت خروجی تأثیر بگذارد.
فلسفه علمی پایش تجهیزات و اصول آن
پایش وضعیت بر این اصل علمی ساده استوار است که تمام مکانیزمهای مکانیکی و الکتریکی، قبل از خرابی کامل، سیگنالهایی از نقص خود منتشر میکنند. ما به عنوان متخصصان، باید یاد بگیریم این سیگنالها را رمزگشایی کنیم.
این سیگنالها میتوانند در قالب افزایش دما، ارتعاشات غیرعادی، تغییر در ترکیب شیمیایی روانکارها، یا نویزهای الکتریکی ظاهر شوند. وظیفه اصلی PdM، شناسایی و تحلیل این سیگنالها است تا بتوان “زمان باقیمانده تا خرابی” (P-F Interval) را تخمین زد.
انتقال از سنسورها به دادههای عملی
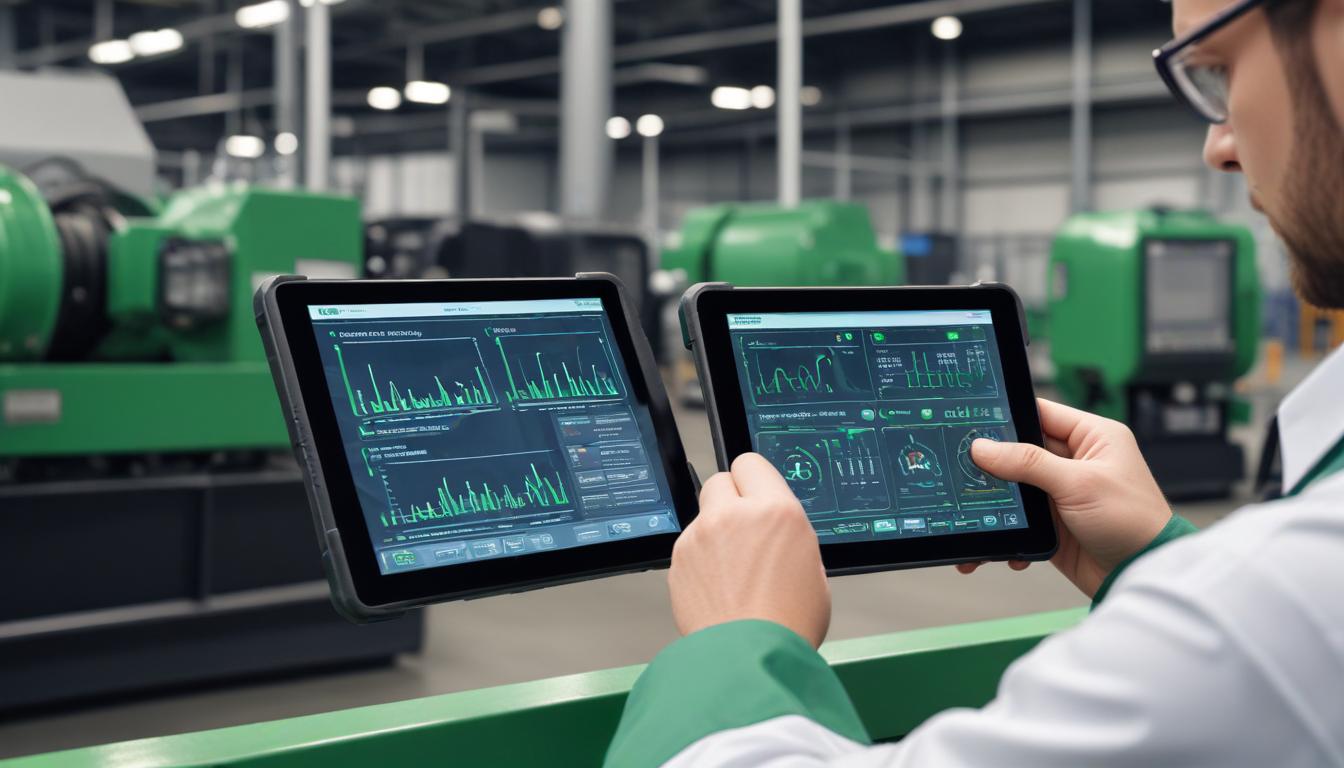
یکی از جذابترین جنبههای پایش وضعیت، تلفیق دانش مهندسی با فناوریهای نوین داده و هوش مصنوعی است. ابزارهای مورد استفاده در پایش، صرفاً دماسنج یا لرزشسنج نیستند؛ آنها دروازههایی برای ورود داده به سیستمهای تحلیلی هستند:
- گردآوری داده (Data Acquisition): سنسورهای با دقت بالا (مانند شتابسنجها، RTDها، و سنسورهای جریان) در نقاط استراتژیک نصب میشوند.
- انتقال داده (Data Transmission): دادهها به صورت بیسیم (وایرلس) یا باسیم به یک سیستم مدیریت مرکزی (CMMS یا SCADA) منتقل میشوند.
- تحلیل داده (Data Analysis): در این مرحله، الگوریتمها و متخصصان انسانی وارد عمل میشوند. آنها روندهای داده را بررسی میکنند تا “الگوی خرابی” را تشخیص دهند. مثلاً، اگر لرزش در فرکانس خاصی افزایش یابد، احتمالاً به شل شدن یک پیچ یا ترک خوردن یک پره مربوط است.
- تصمیمگیری (Actionable Insight): تحلیلگر یک اخطار دقیق صادر میکند که شامل زمان توصیه شده برای توقف و ماهیت نقص است.
تجربه شخصی من در این زمینه: در یکی از پروژههای بزرگ صنعتی که نظارت میکردیم، یک پمپ آب خنک کننده حیاتی در حال کار بود. دادههای ارتعاش نشان میداد که دامنه لرزش در فرکانس ۲x سرعت چرخش به آرامی در حال افزایش است. این نشانه کلاسیک از “عدم همراستایی” (Misalignment) محورها بود. اگر صبر میکردیم تا لرزش به حدی برسد که دستگاه بهطور خودکار خاموش شود، احتمالاً نیاز به تعویض کامل جفتکننده (Coupling) و آسیب به موتور داشتیم. اما با دادههای پایش وضعیت، توانستیم در یک توقف برنامهریزی شده ۲۰ دقیقهای، همراستایی را اصلاح کنیم و از یک خرابی بزرگ جلوگیری نماییم. این مثال گویای آن است که چگونه پایش وضعیت، توانایی ما در پیشبینی زمان و مکان خرابی را از حدس و گمان به علم دقیق تبدیل میکند.
چهار روش کلیدی برای تشخیص زودهنگام بیماری تجهیزات
برای دستیابی به یک برنامه نگهداری پیشبینانه جامع، متخصصان از ترکیبی از روشهای پایش استفاده میکنند که هر یک برای تشخیص انواع خاصی از نقصها بهینه شدهاند.
تحلیل ارتعاشات: صدای پنهان ماشینآلات
تحلیل ارتعاشات (Vibration Analysis) شاید پرکاربردترین و مؤثرترین روش پایش وضعیت برای ماشینآلات دوار باشد. هر دستگاهی که در حال چرخش است، لرزش تولید میکند. اما وقتی یک نقص (مانند بلبرینگ فرسوده، عدم تعادل، یا شل بودن قطعات) رخ میدهد، “امضای لرزشی” دستگاه تغییر میکند.
شتابسنجها (Accelerometers) این لرزشها را به سیگنالهای الکتریکی تبدیل میکنند. سپس، مهندسان از تحلیل فوریه (FFT Analysis) استفاده میکنند تا سیگنال زمانی را به دامنه و فرکانس تجزیه کنند.
- آنچه تحلیل ارتعاشات نشان میدهد:
- خرابی بلبرینگها (Bearings)
- عدم تعادل (Imbalance)
- عدم همراستایی (Misalignment)
- شُل بودن قطعات مکانیکی (Looseness)
- مشکلات گیربکس و دندهها
ترموگرافی و تصویربرداری حرارتی: تب سنجی صنعتی
ترموگرافی (Thermography) یا تصویربرداری حرارتی، روشی غیر تماسی است که از دوربینهای مادون قرمز برای اندازهگیری توزیع دما در سطح تجهیزات استفاده میکند. افزایش دما تقریباً همیشه نشانهای از یک مشکل است: اصطکاک بیش از حد، مقاومت الکتریکی بالا، یا نشت حرارتی.
این روش برای عیبیابی سیستمهای الکتریکی بسیار حیاتی است (مثلاً برای شناسایی اتصالات شل در تابلوهای برق که منجر به گرم شدن میشوند و خطر آتشسوزی دارند) و همچنین برای تجهیزات مکانیکی که اصطکاک زیادی دارند.
آنالیز روغن و روانکارها: آزمایش خون دستگاه
روانکارها (Lubricants) مانند خون در رگهای یک دستگاه عمل میکنند. آنها نه تنها اصطکاک را کاهش میدهند، بلکه مواد خارجی، آلایندهها و ذرات سایشی را نیز با خود حمل میکنند. آنالیز روغن (Oil Analysis) شامل چندین آزمایش است:
- تجزیه و تحلیل ذرات سایشی (Wear Particle Analysis): شناسایی نوع و غلظت فلزات سایشی (آهن، مس، کروم و غیره). وجود این فلزات به ما میگوید کدام قطعه (مثل بلبرینگ یا دنده) در حال فرسایش است.
- کنترل آلایندهها (Contaminant Control): اندازهگیری آب، گرد و غبار یا سوخت در روغن، که میتواند خواص روانکاری را به شدت کاهش دهد.
- اندازهگیری خواص فیزیکی روغن (Oil Chemistry): بررسی ویسکوزیته، عدد اسیدی و بازی که نشان میدهد آیا روغن عمر خود را به پایان رسانده و نیاز به تعویض دارد یا خیر.
پایش جریان و ولتاژ: ضربان قلب الکتریکی
در بسیاری از موارد، نقصهای مکانیکی ابتدا به صورت ناهنجاریهای الکتریکی ظاهر میشوند. پایش جریان و ولتاژ (Motor Current Analysis – MCA) به متخصصان این امکان را میدهد تا بدون تماس فیزیکی با بخشهای دوار موتور، سلامت مکانیکی و الکتریکی آن را بررسی کنند.
وقتی یک نقص مکانیکی (مانند شکستگی یک میله روتور یا افزایش بار اصطکاکی) رخ میدهد، این امر باعث تغییرات کوچک و قابل اندازهگیری در الگوی جریان الکتریکی موتور میشود. این روش برای پایش موتورهای الکتریکی حیاتی است و میتواند نقصهایی را که شاید تحلیل ارتعاش در مراحل اولیه نادیده بگیرد، آشکار سازد.
مزایای غیرقابل انکار پایش منظم تجهیزات
پیادهسازی یک برنامه پایش وضعیت مؤثر، مجموعهای از مزایای مالی، عملیاتی و ایمنی را به همراه دارد که اثباتکننده ضرورت آن است.
افزایش عمر مفید داراییهای سازمان
وقتی یک نقص در مراحل ابتدایی شناسایی و اصلاح میشود (مثلاً با تنظیم همراستایی)، استرس وارد بر سایر قطعات کاهش مییابد. به این ترتیب، به جای آنکه عمر مفید یک موتور به دلیل کارکرد در شرایط نامناسب زودتر به پایان برسد، میتوان آن را تا حد تعیین شده توسط سازنده و حتی فراتر از آن حفظ کرد. این به معنای به تعویق انداختن هزینههای کلان جایگزینی تجهیزات اصلی (Capital Expenditure) است.
بهینهسازی زمان توقف (Down Time)
یکی از بزرگترین مزایای پایش منظم، کنترل زمان است. در نگهداری واکنشی، زمان توقف نامشخص است (مثلاً ساعت ۲ ظهر روز جمعه)، در حالی که در نگهداری پیشبینانه، شما میدانید که قطعه X تا سه هفته دیگر به احتمال زیاد از کار خواهد افتاد. این سه هفته به شما امکان میدهد:
- قطعه یدکی مورد نیاز را به موقع و با قیمت مناسبتر تهیه کنید.
- زمان تعمیر را دقیقاً در شیفتهایی برنامهریزی کنید که کمترین تأثیر را بر برنامه تولید دارند.
- تمام تعمیرات مورد نیاز (مثل روغنکاری، تمیزکاری و تعویض قطعه مورد نظر) را در یک بازه زمانی کوتاه تجمیع کنید.
گامهای عملی برای پیادهسازی یک برنامه پایش موثر
اگر تصمیم گرفتهاید از فاجعه اجتناب کنید و سلامت تجهیزات خود را به دست بگیرید، این راهنمای گامبهگام به شما کمک میکند تا برنامه پایش وضعیت را پیادهسازی کنید.
- شناسایی داراییهای حیاتی:
- همه ماشینآلات یکسان نیستند. با استفاده از تحلیل حالت خرابی و اثرات آن (FMEA)، مشخص کنید که خرابی کدام دستگاهها بیشترین تأثیر منفی را بر تولید، ایمنی یا محیط زیست میگذارد. تمرکز اولیه باید بر این دستگاههای حیاتی باشد.
- مثال: در یک کارخانه تولیدی، کمپرسور اصلی هوا یا دیگ بخار، حیاتیتر از پمپهای آب کمکی هستند.
- تعیین روشهای پایش وضعیت مناسب:
- برای هر دستگاه حیاتی، مشخص کنید کدام روشهای پایش بهترین پاسخگو هستند. (مثلاً، برای یک فن بزرگ، تحلیل ارتعاش و ترموگرافی مناسب است، اما برای یک ترانسفورماتور، آنالیز روغن و دما حیاتیتر است).
- تعیین معیارها و خطوط پایه (Baselines):
- برای هر سنسور، باید بدانید که عملکرد “نرمال” دستگاه چیست. دادهها را در شرایط عملکرد ایدهآل جمعآوری کرده و این را به عنوان خط پایه تنظیم کنید.
- خطوط قرمز (Alarm Limits) را بر اساس استانداردها (مانند ISO 10816 برای ارتعاش) و تجربه داخلی تعریف کنید.
- انتخاب و نصب فناوری پایش:
- بسته به بودجه و میزان حیاتی بودن، میتوانید از ابزارهای قابل حمل (برای پایش دورهای) یا سنسورهای دائم نصب شده و متصل به سیستم اینترنت اشیا صنعتی (IIoT) استفاده کنید.
- آموزش تیم و تحلیل دادهها:
- داشتن دادهها کافی نیست؛ باید توانایی تحلیل آنها را داشته باشید. مهندسان نگهداری باید آموزشهای تخصصی در زمینه تفسیر طیفهای ارتعاش، تصاویر حرارتی و گزارشهای آنالیز روغن ببینند.
- این کارخانه دادهها باید به صورت مرتب پایش شده و گزارشها هفتگی یا ماهانه برای تصمیمگیری مدیریت ارائه شوند.
مقایسه روشهای پایش بر اساس هزینه و اثربخشی
انتخاب روش مناسب پایش وضعیت بستگی به نوع تجهیزات، بودجه و مهارتهای تیم شما دارد. جدول زیر یک دیدگاه کلی از مقایسه چهار روش اصلی ارائه میدهد:
| روش پایش | نوع نقص قابل تشخیص | نیاز به مهارت تخصصی | هزینه پیادهسازی (سنسورها) | قابلیت اجرا در حالت آنلاین |
|---|---|---|---|---|
| تحلیل ارتعاشات | مکانیکی (عدم همراستایی، خرابی بلبرینگ) | بسیار بالا | متوسط تا بالا | بسیار عالی |
| ترموگرافی (حرارتی) | الکتریکی (اتصالات شل)، اصطکاک بالا | متوسط | متوسط | خوب (معمولاً دورهای) |
| آنالیز روغن | سایش درونی، آلودگی، تخریب روانکار | بالا (نیاز به آزمایشگاه) | متوسط (هزینه نمونهگیری) | ضعیف (فقط دورهای) |
| پایش جریان الکتریکی | نقصهای روتور، استاتور و بار مکانیکی | متوسط | پایین تا متوسط | خوب |
تجربه من به عنوان یک متخصص: وقتی یک لرزش کوچک فاجعه را لو داد
در تجربه چندین سالهام در حوزه نگهداری پیشبینانه، شاهد بودهام که چگونه جزئیات کوچک میتوانند بزرگترین تفاوتها را رقم بزنند. یکی از چالشهای رایج که مشتریان ما با آن روبرو هستند، مقاومت اولیه در برابر سرمایهگذاری در ابزارهای گرانقیمت پایش است.
به یاد دارم که در یک کارخانه تولید مواد شیمیایی، یک موتور حیاتی و گرانقیمت وظیفه به حرکت درآوردن یک میکسر بزرگ را داشت. موتور نو بود، اما پس از شش ماه کارکرد، سنسورهای ارتعاشی که تازه نصب کرده بودیم، شروع به ثبت افزایش جزئی در ارتعاشات کردند؛ نه در فرکانسهای معمول خرابی، بلکه در فرکانسهای بسیار بالا (High Frequency Noise) که معمولاً مربوط به بلبرینگها و اصطکاک اولیه است.
اگر فقط به معیارهای کلی (RMS Velocity) توجه میکردیم، دستگاه در منطقه سبز بود و هشدار نمیداد. اما به دلیل تخصص و اقتدار تحلیلی تیم، ما به این نویزهای فرکانس بالا شک کردیم. پس از توقف برنامهریزی شده و بازرسی، مشخص شد که بلبرینگ سمت غیر محرک موتور، به دلیل نصب نامناسب (نقص در روانکاری اولیه)، شروع به ایجاد ریز حفرههایی (pitting) کرده است. این خرابی در مراحل بسیار ابتدایی بود؛ با یک سرویس ساده و تعویض بلبرینگ در همان لحظه، هزینهای کمتر از ۱۰۰۰ دلار برای ما داشت.
اگر این خرابی نادیده گرفته میشد، طبق برآورد ما، در عرض ۴ تا ۶ هفته منجر به از هم پاشیدن کامل بلبرینگ، آسیب به سیمپیچهای استاتور و نیاز به تعویض کامل موتور به قیمت بیش از ۵۰ هزار دلار میشد، علاوه بر چندین روز توقف تولید. این داستان شاهدی بر این است که پایش منظم و تحلیل تخصصی، تنها راه مطمئن برای حفظ تجهیزات و منابع مالی ماست.
نتیجهگیری
پایش منظم تجهیزات صنعتی برای جلوگیری از خرابی نه تنها یک انتخاب، بلکه یک استاندارد عملیاتی در دنیای مدرن است. در عصری که دادهها ارزشمندترین دارایی ما هستند، نادیده گرفتن سیگنالهایی که ماشینآلات ما منتشر میکنند، یک خودکشی اقتصادی محسوب میشود. ما دیدیم که چگونه انتقال از نگهداری واکنشی به نگهداری پیشبینانه، هزینههای عملیاتی را به شدت کاهش داده، ایمنی را افزایش داده و عمر مفید داراییها را تضمین میکند.
تمام مفاهیم علمی تحلیل ارتعاشات، ترموگرافی و آنالیز روغن، در نهایت به یک هدف واحد منجر میشوند: به دست آوردن کنترل بر زمان. با سرمایهگذاری در سنسورها و آموزش تیم، شما دیگر قربانی سرنوشت نیستید؛ شما خالق برنامه نگهداری خود هستید.
فراخوان به اقدام (CTA): امروز، به برنامه نگهداری کارخانه یا محل کار خود نگاهی بیندازید. حیاتیترین دستگاهی که در حال حاضر بر اساس زمان تعمیر میشود (نه وضعیت)، کدام است؟ اولین گام عملی شما این است که برای آن دستگاه حیاتی، حتی یک سنسور ساده دما یا لرزش نصب کنید و شروع به جمعآوری خط پایه دادههای آن نمایید. شروع کنید، حتی کوچک؛ این اقدام کوچک میتواند بزرگترین فاجعه احتمالی آینده شما را خنثی کند.
سوالات متداول درباره چرا پایش منظم تجهیزات صنعتی برای جلوگیری از خرابی ضروری است؟
آیا پایش منظم تجهیزات فقط برای صنایع بزرگ و سنگین کاربرد دارد؟
خیر. در حالی که صنایع نفت، گاز و تولید به شدت به پایش وضعیت وابسته هستند، هر کسب و کاری که از ماشینآلات مهم (حتی یک سیستم تهویه مطبوع حیاتی در یک دیتاسنتر کوچک) استفاده میکند، میتواند از نگهداری پیشبینانه سود ببرد. ارزش پایش با توجه به هزینه توقف آن دستگاه مشخص میشود، نه صرفاً اندازه کارخانه.
تفاوت اصلی بین نگهداری پیشگیرانه (PM) و نگهداری پیشبینانه (PdM) چیست؟
نگهداری پیشگیرانه (Preventive Maintenance – PM) بر اساس زمان یا کارکرد برنامهریزی شده است. مثلاً “هر ۶ ماه روغن تعویض شود”، حتی اگر روغن هنوز خوب باشد. در مقابل، نگهداری پیشبینانه (Predictive Maintenance – PdM) بر اساس وضعیت واقعی دستگاه تصمیمگیری میکند. مثلاً: “روغن زمانی تعویض شود که آنالیز نشان دهد ویسکوزیته آن به زیر حد مجاز رسیده است.” PdM کارآمدتر و بسیار مقرون به صرفهتر است.
چگونه میتوان هزینه اولیه بالای تجهیزات پایش وضعیت را توجیه کرد؟
هزینههای پایش وضعیت معمولاً در عرض ۶ تا ۱۲ ماه از طریق صرفهجویی در هزینههای نگهداری واکنشی و جلوگیری از توقفهای برنامهریزی نشده، باز میگردد. برای توجیه، باید هزینههای واقعی و پنهان یک توقف ناگهانی (شامل هزینه از دست دادن تولید) را در مقابل هزینه پایش قرار دهید. نسبت سود به هزینه (ROI) در PdM معمولاً بسیار بالاست.
برای شروع پایش تجهیزات، به چه نوع نیروی کار متخصصی نیاز است؟
برای تحلیل دادههای پیچیده (مانند طیفهای ارتعاش)، نیاز به مهندسان مکانیک یا الکترونیک با گواهینامههای تخصصی در پایش وضعیت (مانند گواهیهای ISO Cat I تا Cat IV) است. با این حال، برای جمعآوری دادههای اولیه و استفاده از سنسورهای IIoT، میتوان با آموزشهای پایه، تکنسینهای نگهداری موجود را توانمند ساخت.
